
Гидравлическая 4-х валковая гибочная машина, модель W12-40×1000
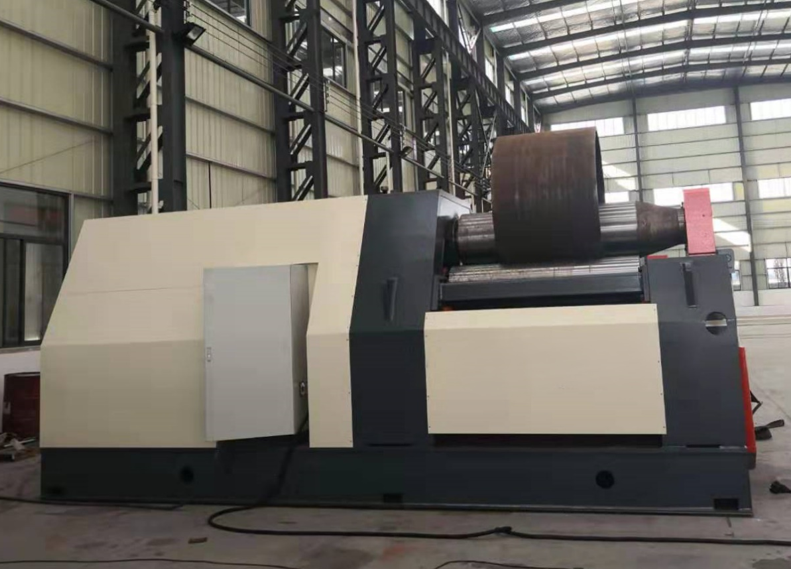
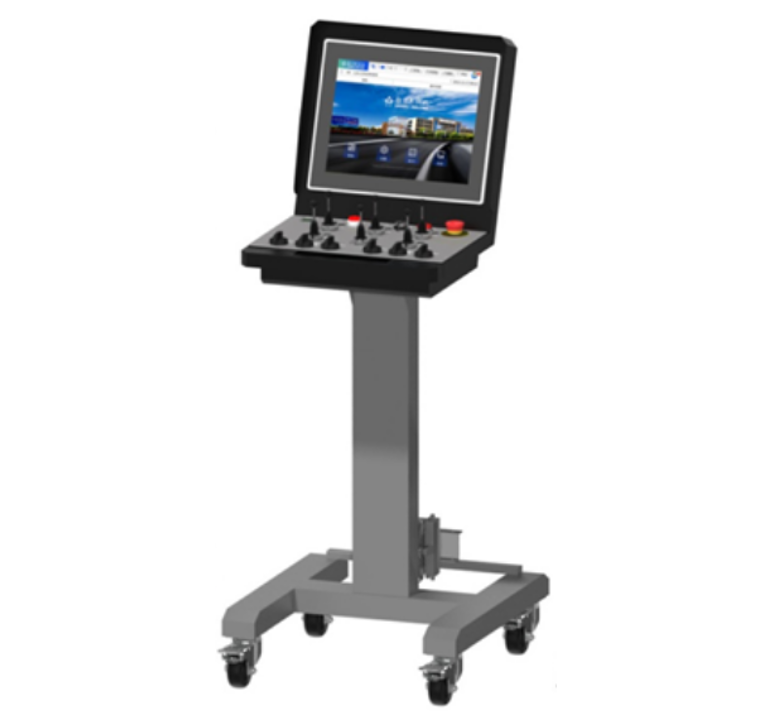
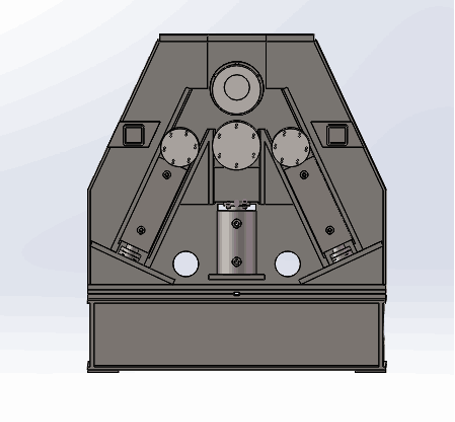
Верхний и нижний валки являются приводными, боковые валки приводятся в движение гидравлическим цилиндром. Станок управляется индустриальным компьютером (IPC), все процессы отображается на сенсорном экране, погрешность синхронизации составляет менее 0,10 мм. Поворот и возобновление работы перекидного подшипника выполняются гидравлическим приводом. Установленная система балансировки на концах верхнего валка позволяет легко выгружать заготовку. Используется мобильный независимый стол оператора, поэтому оператор может работать в любое время и в любом месте, машина оснащена устройством блокировки безопасности. Станок отличается высокой технологичностью, общей повышенной функциональностью, высокой точностью и простотой эксплуатации.
Станок состоит из четырех рабочих валков, рамы, шасси, поворотной части, системы управления, гидравлической системы, электрической системы, системы индикации, системы смазки и т. д.
1、 Механическая часть
Рабочие валки – основная часть стонка. Материал – легированная кованая сталь 42CrMo, подвергнутая термической обработке с отпуском, твёрдость HRB 240–280. После обработки методом среднечастотной закалки твёрдость HRC 50–58. Производственный процесс соответствует стандарту прокатной стали JB/ZG4289-86 (L = 1/700~1/1000) (L – расстояние между двумя сторонами центральных рам).
Основные детали, рама и шасси имеют сварную конструкцию, валки изготовлены ковкой. Отжиг, соответствует стандарту, позволяет устранить внутреннее напряжение, обеспечивая достаточную прочность и эксплуатационные характеристики стали. Станок может работать с высокой стабильностью при номинальной нагрузке.
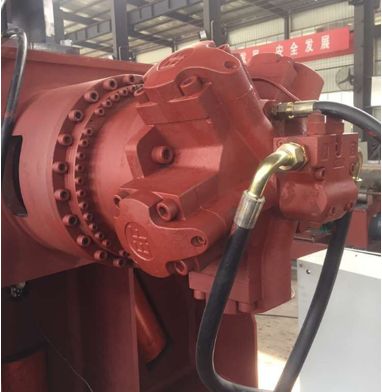
Верхний вал является главным и приводится в действие двигателем с планетарным редуктором, обеспечивающим высокую точность при прокатке и предварительной гибке. Высокоскоростной подшипник редуктора скорости оснащен электрогидравлическим тормозом.
Всё вышеперечисленное обеспечивает достаточную прочность всего корпуса, надежность соединений, простоту установки и ремонта.
Нижний и боковые валки могут совершать прямолинейное движение с помощью гидравлического цилиндра. Концевые подшипники оснащены регулируемыми по оси роликовыми подшипниками. Синхронизация подъёма контролируется ПЛК или промышленным компьютером. На стороне оборота верхнего валка установлен гидравлический цилиндр оборота, а на концах верхнего валка– механизм балансировки, что обеспечивает лёгкую разгрузку прокатного оборудования.
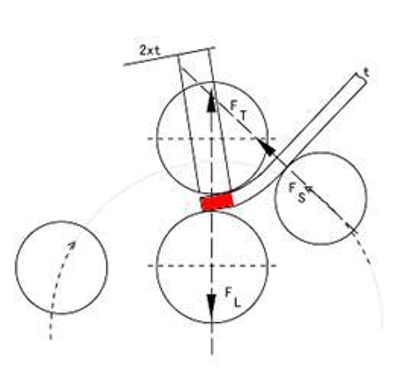
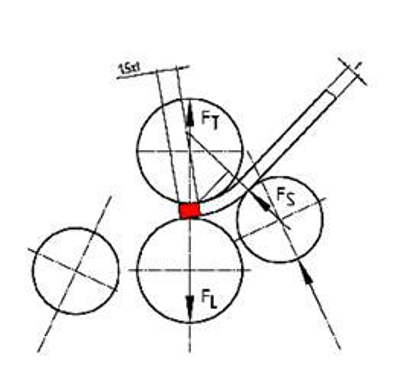
Эксклюзивный угол для лучшей предварительной гибки и меньшей прямой кромки пластины
2. Гидравлическая система
Гидравлическая система состоит из лопастного насоса, группы клапанов, гидравлических соединений, вспомогательных гидравлических компонентов и т.д. Простая компоновка трубопроводов обеспечивает удобство обслуживания и отладки.
Гидравлическая система состоит из трёх типов контуров: контура защиты от превышения давления, контура регулирования давления, контура синхронизации и контура скорости. Система регулирования давления работает через главный предохранительный клапан. Рабочее давление системы составляет 19,5 МПа.
Синхронный контур работает через шунтирующий дроссельный клапан на подъёме и опускании ролика грубой ступенчатой синхронизации, датчик перемещения дросселя, регулирующий движение вверх и вниз, и точность синхронного позиционирования верхнего ролика составляет 0,10 мм.
Контур скорости управляет переворотом, сбрасывает и регулирует скорость с помощью дроссельной заслонки.
Перепускные клапаны используются для защиты от ограниченного подъёма и опускания верхнего ролика.
3、Систему управления
3.1. Принцип работы
Система управления станком использует интеллектуальный высокоскоростной программируемый контроллер индустриального компьютера IPC. Система оснащена функциями диагностики неисправностей, интеллектуальной идентификации ошибок в работе, мониторинга деталей станка, логической обработки, защиты питания и памяти. Система обладает высокой помехоустойчивостью, а также длительным сроком службы, стабильной работой, защитой от вибрации и т. д. Высокоточный датчик используется для обеспечения точности позиционирования и осуществления контроля положения каждого валка.
3.2. Электронная система балансировки
Электронная система балансировки EPS используется на валках для балансировки: допуск EPS ±0,1 мм.
Система EPS обеспечивает синхронное движение цилиндров нижних и двух боковых валков с помощью контроллера IPC, обеспечивая идеальную балансировку рабочих валков при любой нагрузке без ручного вмешательства.
3.3. Защита
1. Используются аварийные выключатели.
2. Станок оснащен электрической сигнализацией и индикацией.
3. Электрическая блокировка установлена на боковых, передних и задних защитных ограждениях.
4、Система смазки
Главный редуктор и редуктор привода боковых роликов смазываются разбрызгиванием масла, охлаждаются естественным образом. При температуре окружающей среды от -10°C до 0°C используйте масло N46 или N68, при температуре окружающей среды от 0°C до 40°C используйте масло N68, N100, N150 или N220. Остальные точки смазки смазываются вручную с помощью смазочного шприца. Рабочей средой является смазка ZGN40-1 (зимой) и ZGN40-2 (летом). Смазку следует производить один-два раза в день.
Характеристики
Модель W12-40×1000
Тип Линейная направляющая
Предел текучести σs≤245 МПа
Максимальная ширина обработки 1000 мм
Диаметр бокового валка 32 мм (Отпуск-закалка-круговое шлифование)
Скорость накатки 4.5 м/мин
Гидравлическое давление 25.0 МПа
Мощность гидравлического двигателя 30 кВт
Максимальный крутящий момент гидравлического двигателя 78,500.0 Н.м
Основной привод Гидравлический двигатель с двойной тормозной системой
Прижим бокового валка 230 т
Габариты (м) 5.0×2.1×2.2 (м)
Вес ~19.5 т
Максимальная производительность прокатки листа (без предварительной гибки)
Толщина*Ширина*Диаметр валка (мм) 40×1000×900(σs≤245МПа)
Максимальная производительность прокатки листа (с предварительной гибкой)
Толщина*Ширина*Диаметр валка (мм)
35×1000×900(σs≤245Mpa);
30×1000×660(σs≤245Mpa);
25×1000×500(σs≤245Mpa);
20×1000×460(σs≤245Mpa);
Диаметр верхнего валка 420 мм (Отпуск-закалка-круговое шлифование)
Диаметр нижнего валка 380 мм (Отпуск-закалка-круговое шлифование)
Комплектация
Подшипники…………./ ZWZ Group
Валки………………/ Nanjing Iron and Steel Group
Рама и шасси………../ CHAOLI
Редуктор……………/ ZC/HZ
Гидравлический привод…../ ZC/HZ
Электрокомпоненты……/ SCHNEIDER
Гидравлический насос…/ YL
Главный цилиндр……../ Jiangsu Opu/Sangpu
Сенсорный экран……../ TECHMATION (TAIWAN)
Энкодер……………./ OMRON(JAPAN)
Сенсор……………../ GEFRAN(ITALY)
Фото и видео