
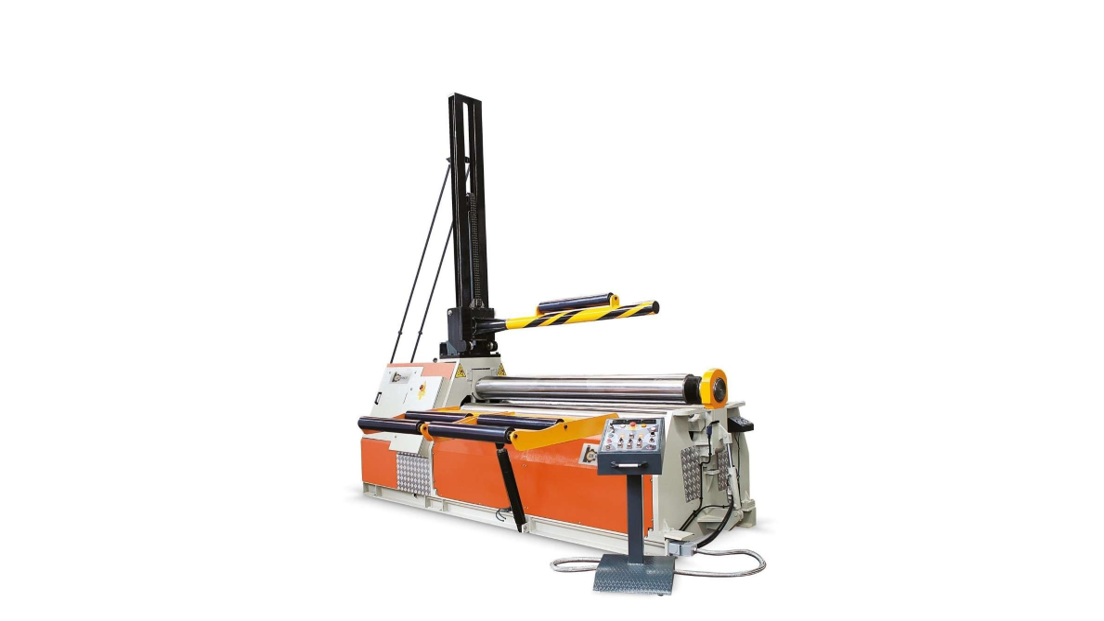
Гидравлический 4-хвалковый листогибочныйстанок 4R BHS 2050–280(16X20) с боковыми ицентральной поддержкой и4-осевой NC
Стандартные характеристики системы вращения
В четырехвалковых листогибочных станках используется система вращения, которая позволяет производить предварительную гибку с меньшим усилием и большей эффективностью. При таком методе гибки боковые валы подходят к верхнему валку под большим углом. Таким образом, на ту же длину неизогнутого плоского конца затрачивается меньше мощности, что экономит энергию. Система также обеспечивает более прочную конструкцию корпуса, что позволяет легко извлекать изогнутый материал из машины.
Система направления поворота изгиба
Направляющие гиба
В данной вариации конструкции четырехвалкового листогибочного станка прокатка листов осуществляется посредством усилий, передаваемых от боковых валов, пластина зажимается между верхним и нижним валами. Боковые валы приводятся в движение от гидравлических цилиндров, от которых зависит сила прокатки. Мощность цилиндров регулируется с помощью системы рычагов. Боковые валы, которые объединены вокруг своих осей, движутся вверх по дуге через верхний вал. Это обеспечивает возможность более быстрой и правильной предварительной гибки.
Материалы для прокатки размещаются между нижним и верхним валами и зажимаются, что предотвращает проскальзывание благодаря одинаковому усилию зажима. Когда материал зажимается верхним и нижним валами, предварительная гибка может быть легко осуществлена с помощью боковых валков. Предварительную гибку можно выполнять с обеих сторон листов, не извлекая материал из машины.
Подшипники
Все валы поддерживаются сферическими роликоподшипниками. Сферические роликоподшипники подходят для работы с большими нагрузками. Благодаря возможности углового перемещения эти подшипники используются в конических валах. Они работают точно даже в сложных условиях и имеют длительный срок службы. Использование сферических роликоподшипников снижает силу трения. Кроме того, благодаря снижению сил трения можно использовать больше мощности для формования материала.
Параллельность валов
Контроль параллельности валов осуществляется с помощью торсионных валов (торсионов), работающих под управлением усовершенствованной гидравлической системы. Благодаря этой системе параллельность валов сохраняется без необходимости повторной регулировки или обслуживания.
Система привода
Нижние и верхние центральные валы оснащены гидроприводом и планетарным редуктором, обеспечивающими гибочный момент. Планетарный редуктор напрямую соединен с валом шпинделя. Таким образом, крутящий момент передаётся на изгибаемый материал без потери мощности. Привод оснащен гидравлическим тормозом, предотвращающим выскальзывание листа из станка во время предварительной гибки.
Коническая гибка
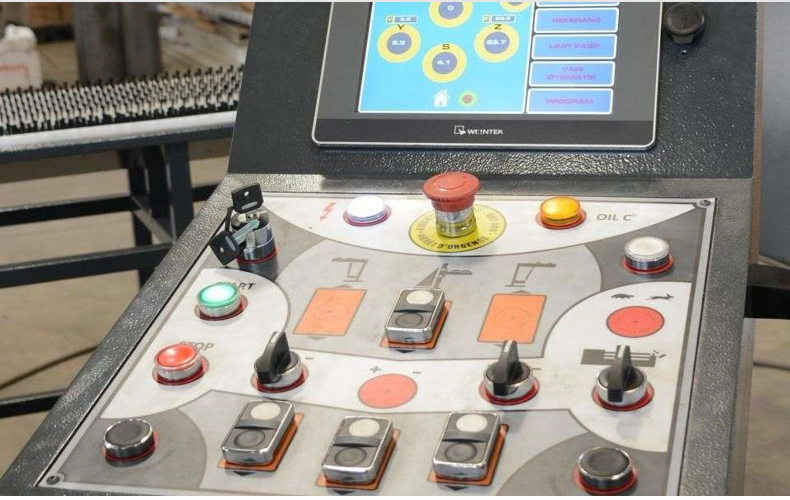
Гибка конусов осуществляется с помощью специального конического гибочного устройства, установленного на станке. Параллельность и конусность валов легко контролируются с пульта управления. Гибка конусов — одна из самых сложных операций в гибочном производстве. Операторы, выполняющие этот процесс, должны иметь соответствующий опыт.
Внимание!
В зависимости от угла конуса изгибающая способность конуса составляет половину нормальной изгибающей способности.
Характеристики
Длина мм 3100
Диаметр центрального вала Ø 320
Диаметр боковых валов Ø 240
Мощность привода кВт 20
Рабочая скорость м/мин 1,5–5
Вес станка кг 14 500
Габариты (Д*Ш*В) мм 5900*1990*1950
Электропитание 380 В / 3 фазы / 50 Гц
Комплектация
• Стальная станина ST-52
• Валы из сертифицированной стали с SAE 1050 (CK-45)
• Гидравлическая система подъема и опускания боковых роликов
• Закаленные валы
• Коническое гибочное устройство
• Портативный электрический пульт управления – регулировка перемещения и параллельности валов осуществляется с пульта управления
• 7-дюймовый экран
• Гидравлическая система балансировки
• Защита от перегрузки
• Соответствие стандартам ЕС (сертификация CE)
• Двухскоростная рабочая система
• Электрогидравлическая калибровка
Фото и видео