
Зубодолбежный станок ОНА 16 CNC
1. Описание станка
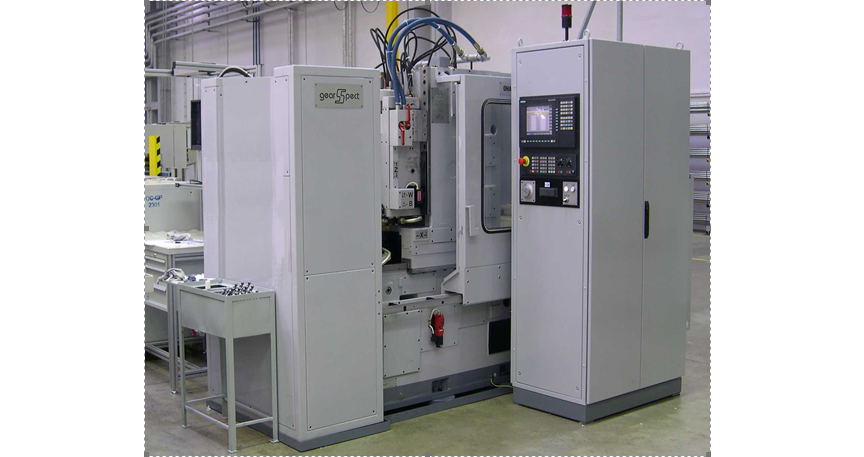
Вертикальный зубодолбежный станок модели OHA 16 CNC с системой SINUMERIK 840 Di– это высокопроизводительный универсальный станок, предназначенный для долбления внешнего и внутреннего зубчатого зацепления с прямыми или косыми зубьями.
Кроме зубчатых колес на станке можно обрабатывать сегменты. Большой рабочий диапазон и технологические возможности позволяют использовать станок как в мелкосерийном, так и в крупносерийном производстве.
Зубодолбежный станок OHA 16 CNC своей концепцией и современной конструкцией соответствует требованиям современного производства по мощности, производительности, точности и качеству обработки.
Конструктивно станок решен как обслуживаемый с левой стороны. Кинематическая связь между инструментом и заготовкой обеспечивается электронным способом с помощью системы ЧПУ.
Для управления станком используется система ЧПУ SINUMERIK 840 Di. Обеспечивает управление и измерение в 4-х осях + плавная регулировка двойных ходов стола.
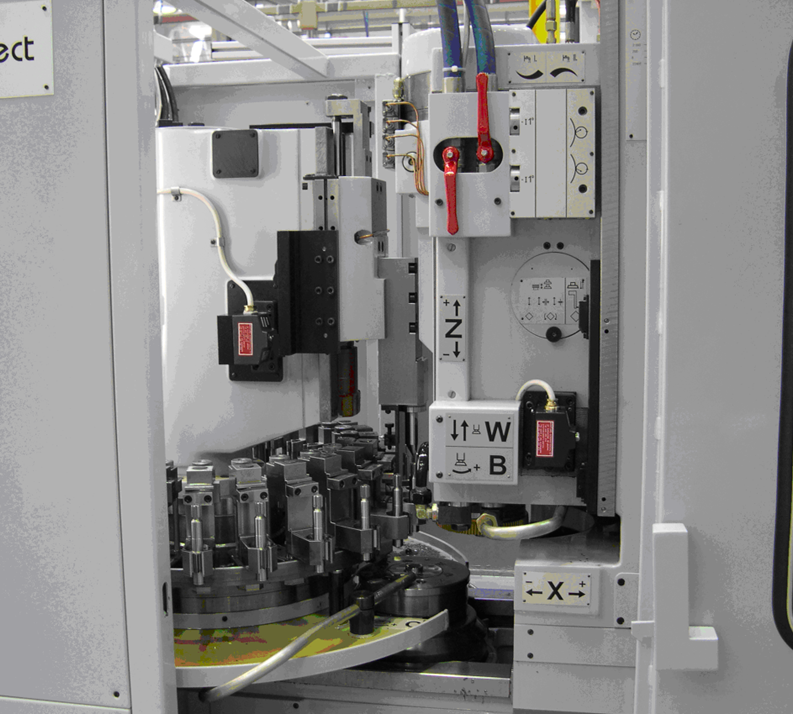
ось X — радиальная подача стола
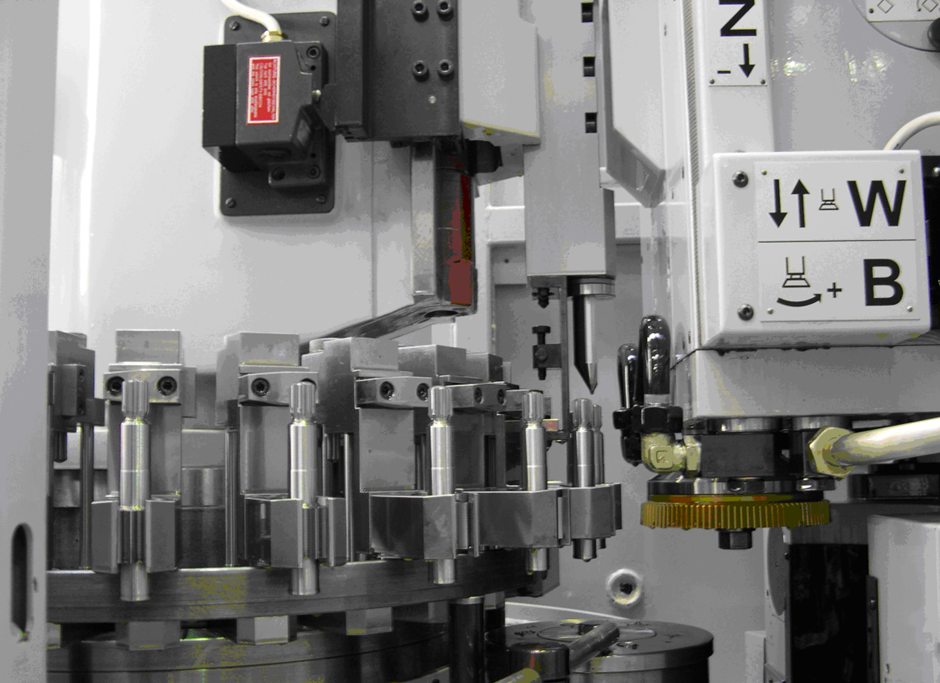
ось Z — вертикальное перемещение инструмента
ось C — поворот стола
ось B — поворот инструмента
плавная регулировка двойных ходов и стола.
Кроме управления отдельными осями система ЧПУ обеспечивает управление всеми функциями станка, включая аварийную и эксплуатационную диагностику.
В системе ЧПУ имеются встроенные циклы и функции для долбления обкатом:
• внешнего зубчатого зацепления
• внутреннего зубчатого зацепления
• коррекция межосевого расстояния между инструментом и заготовкой после контроля размера через зубья (длина общей нормали) или через ролики
Программы можно расширить на:
• долбление сегментов
• повторение исправленного последнего реза
• обработку нескольких заготовок за одну установку
• обработку несколькими инструментами, которые одновременно установлены на ползуне
• изменение направления вращения инструмента и заготовки после заданного числа рабочих циклов
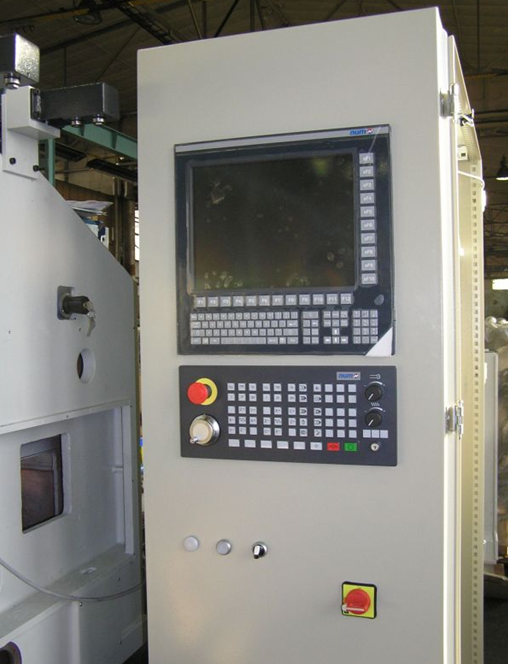
В эти встроенные программы обработки формой диалога вводятся исходные параметры. Ввод осуществляется с клавиатуры системы ЧПУ.
Отличительные особенности станка
• Станок оснащен гидростатическими направляющими шпинделя ползуна, обеспечивающими отсутствие зазоров.
• В процессе работы при обратном ходе ползуна инструмент отводится в радиальном направлении
• Возможность задания параметров резания для каждого хода.
• Возможность пошагового перемещения инструмента – перед каждым последующим циклом инструмент поворачивается на шаг зубьев.
• Сохранение (архивирование) рабочих программ в памяти системы ЧПУ.
• Отсчет проведенных рабочих циклов.
• Остановка шпинделя ползуна в верхней точке.
• Позиционирование инструмента и заготовки.
• Аварийная диагностика.
• Ограждение рабочей зоны кабинетного типа.
• Освещение рабочей зоны.
В Правой части станины шпиндель ползуна производит возвратно-поступательные перемещения с одновременным вращением и сервопривод радиального перемещения станины
На левой стороне станины смонтированы сервопривод для вращения стола.
В верхней части стойки расположен привод главного движения.
На задней стороне суппорта ползуна расположен сервопривод для поворота инструмента.
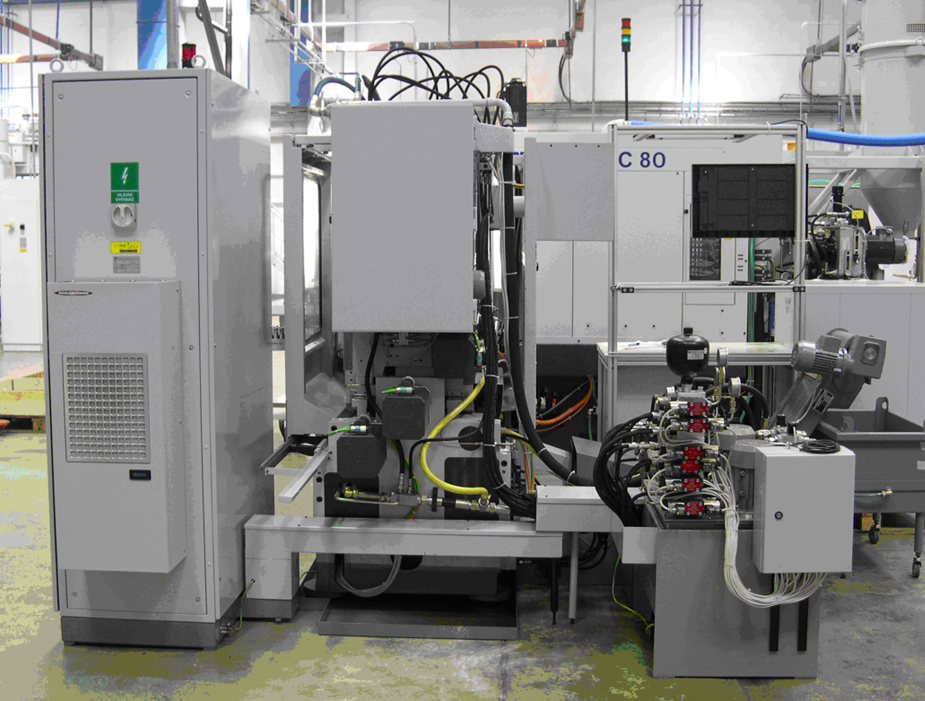
1. Система охлаждения с транспортером стружки образуют единое целое и расположены в задней части станка.
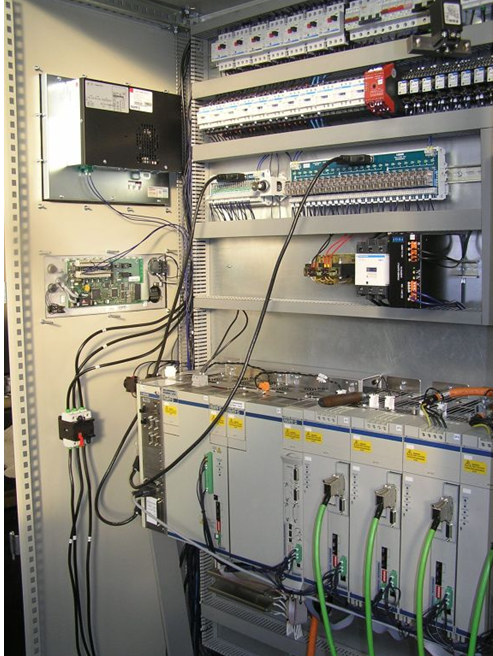
2. Электрошкаф с системой ЧПУ расположен перед станком. На боковой стороне в зоне оператора расположена панель управления с монитором. Соединение осуществлено кабелями с разъемами.
3. Гидравлический и смазочный агрегат объединены в един узел. Расположены за станком, около системы охлаждения. Станок оснащен центральной системой принудительной смазки.
4. Бак системы смазки служит для сбора смазочного масла, которое свободно стекает со станка. При достижении заданного уровня автоматически включается перекачивание масла в агрегат смазки. Бак расположен с правой стороны станка.
Для управления всеми функциями станка используется система ЧПУ Sinumerik 840Di фирмы SIEMENS с оригинальным программным обеспечением, разработанным фирмой «Strojirny Celakovice». На станке смонтированы приводы SIMODRIVE 611 фирмы SIEMENS, а также линейные и круговые датчики фирмы Heidenhain.
Комплектующие изделия, использованные на станке, являются продукцией таких известных фирм, как REXROTH, SIEMENS, SKF, FESTO, SCHNEEBERGER GmBH, LOSMA, OLAER и др.
2. Описание узлов станка OHA 16 CNC
а) Гидравлика
Для управления вспомогательными перемещениями узлов станка OHA 16 CNC используется гидравлика. Источником является гидроагрегат, который оснащен блоком гидравлических распределителей. Применяемый шестеренчатый насос и остальные элементы гидравлики поставляются комплектно с гидроагрегатом. Емкость бака гидроагрегата имеет объем 135 л, а максимальное рабочее давление гидроагрегата и связанных гидравлических контуров – 60 бар. В агрегате используется минеральное масло OH-HM 68 (TELLUS OIL 68). Гидравлический агрегат заполняется маслом с частицами загрязнения размером не более 20 мкм. Встроенные в гидравлический агрегат фильтры обеспечивают фильтрацию частиц до 10 мкм.
б) Система охлаждения маслом
На станке использована комплектная система очистки масла. Эта система специально сконструирована в соответствии с требованиями изготовителя зубодолбежных станков. Очистка масла производится с помощью магнитного сепаратора. Стружка отводится транспортером стружки в ванну. Частью контура охлаждения является бак, в котором собирается масло системы смазки. После достижения определенного уровня происходит перекачивание масла в систему охлаждения. Объем бака – 200 литров.
в) Центральная система смазки
Cтанок OHA 16 CNC оснащен смазочным агрегатом с разводкой смазочного масла к отдельным местам, требующим смазки. Объем бака – 60 литров, максимальное рабочее давление 40 бар. Для смазки используется минеральное масло OH-HM 46 (TELLUS OIL 46). Агрегат заполняется предварительно отфильтрованным маслом с частицами загрязнения размером не более 20 мкм. Встроенные в гидравлический агрегат фильтры обеспечивают фильтрацию частиц до 10 мкм. Бак оснащен зубчатым насосом. Кроме того, смазочный агрегат оснащен электрическими датчиками, следящими за минимальным и максимальным уровнем масла для обеспечения правильной работы агрегата перекачки. Максимальное рабочее давление перекачивающего агрегата – 20 бар.
г) Вытяжка масляного тумана
Масляный туман, возникающий в рабочей зоне станка от масел смазки и охлаждения, отсасывается и предварительно очищается с помощью механического устройства. Синтетический фильтр устройства необходимо примерно через 1000 часов работы выстирать в обезжиривающем растворе в соответствии с инструкцией изготовителя или заменить новым.
д) Охлаждение электрошкафа
Главный электрошкаф станка оснащен системой охлаждения. Мощность охлаждения (L35/L35) – 2800 Вт. Система климатизации установлена наверху шкафа.
л) Система ЧПУ
Для управления станком использована система ЧПУ Sinumerik-840Di фирмы Siemens. Это цифровая система, которая благодаря своей модульной конструкции, может быть использована практически для всех видов обработки. Для использования на станке система дополняется программным обеcпечением фирмы STROJIRNY Celakovice.
3. Технологические возможности станка OHA 16 CNC
Технологические возможности станка определены его конструкцией и максимальным использованием функций современной системы ЧПУ.
• Станок обеспечивает высокую рабочую точность
• Система ЧПУ позволяет задавать единицы измерения линейных размеров в миллиметрах или дюймах.
• На станке можно обрабатывать широкую гамму различных типов зубчатых колес модульных, Diametral Pitch (DP) или Circular Pitch (CP), прямозубых и косозубых – (специальная принадлежность – поводок для долбления косозубых колес).
• Система ЧПУ обеспечивает возможность сохранения (архивации) проверенных параметров заготовки и отработанной технологии для последующего их применения
• Система ЧПУ позволяет выбрать языковую версию диалога. Можно выбрать несколько языковых версий для коммуникации с системой ЧПУ. Стандартные языки: чешский, немецкий, английский. Остальные языковые версии – по заказу.
6. Срок поставки
Срок поставки теперь – до 7 месяцев с даты оплаты аванса в соответствии с условиями платежа.
7. Предварительная приемка оборудования
Проводится у изготовителя оборудования с участием представителей Заказчика. Во время приемки проверяются протокол геометрической точности, протокол качества и комплектность оборудования, протокол пробного колеса (7 по DIN 3962). Во время приемки проводится зубодолбление деталей Заказчика. Количество деталей согласуется дополнительно. Заготовки предоставляет Заказчик бесплатно не позднее, чем за 1 месяц до начала приемки. Количество заготовок согласуется при подписании контракта. Результаты зубодолбления должны соответствовать параметрам точности, указанным на чертежах деталей Заказчика. По результатам первой приемки оформляется протокол и разрешение Заказчика на отгрузку.
Продолжительность приемки – 5 рабочих дней.
Расходы по пребыванию специалистов Заказчика в стране Продавца (суточные и гостиничные), включая расходы по проезду – за счет Покупателя.
8. Монтаж и пуск в эксплуатацию
Монтаж и пуск в эксплуатацию проводится специалистами изготовителя.
После монтажа оборудования специалистами изготовителя проводится окончательная приемка оборудования и обучение специалистов Заказчика. Результаты и данные предварительной приемки у изготовителя должны быть повторены с той же точностью и качеством. По результатам окончательной приемки оформляется акт сдачи и пуска станка, протокол об обучении. Дата подписания акта будет являться датой начала гарантийного периода (12 месяцев или 4000 рабочих часов).
Перед монтажом Заказчик должен подготовить фундамент и обеспечить подвод энергоносителей по документации, предоставляемой изготовителем.
Продолжительность монтажа, пуска в эксплуатацию одного станка – 11 рабочих дней.
Стоимость включает расходы на проезд специалистов изготовителя до места работ и обратно, но включает расходы за проживание. Проживание обеспечивает Покупатель (одноместные номера с удобствами) или оплачивает по фактическим расходам.
9. Обучение
Обучение специалистов Заказчика проводится в 2 этапа. Группа обучающихся – не более 5 (пяти) человек. Состав группы – технолог, механик, электронщик, оператор.
1 этап – во время приемка у изготовителя.
2 этап – во время приемка у Заказчика.
Продолжительность обучения по 1 (одному) станку – 3 рабочих дней.
Обучение проводится по программе, согласуемой при подписании контракта. Во время обучения будут рассмотрены следующие вопросы:
обслуживание станка – общая информация о станке, ввод параметров изделия, настройка станка
электрическая часть – электрические схемы
механическая часть – система гидравлики, смазки, охлаждения, зажим заготовок.
работа на станке – настройка станка на деталь, пробное шлифование в автоматическом цикле, коррекция параметров шлифования.
10. Условия поставки
Поставка осуществляется на условии DDP-Екатеринбург.
11. Условия платежа
50% от стоимости контракта — путем прямого банковского перевода в течение 30 (тридцати) календарных дней с даты подписания контракта на поставку оборудования против счета.
40% от стоимости контракта — путем прямого банковского перевода в течение 30 (тридцати) календарных дней с даты первой приемки против счета перед отправкoй станка.
10% от стоимости контракта — путем прямого банковского перевода в течение 30 (тридцати) календарных дней с даты по результатам окончательной приемки против счета.
12. Гарантии
Срок гарантии — 12 месяцев или 4000 рабочих часов от даты пуска оборудования в эксплуатацию. Принимается во внимание то, что наступит раньше. Гарантия предоставляется только при условии, что монтаж и пуск оборудования в эксплуатацию будут проведены специалистами Продавца.
Гарантия не распространяется на дефекты, возникшие из-за неправильной эксплуатации оборудования или халатности обслуживающего персонала, неисправностей в электрическом питании и прочих внешних воздействий, которые не соответствуют условиям эксплуатации оборудования.
Характеристики
Наибольший диаметр обработки внешний/внутренний мм 160/160
Максимальный модуль мм 4
Наибольшая ширина зубчатого венца мм 45
Расстояние между торцом долбяка и поверхностью рабочего стола мм 58 — 333
Расстояние от оси шпинделя до оси стола мм -60 ÷ 190
Номинальный диаметр инструмента мм 100
Диаметер отверстия в столе мм 80
Диаметр стола мм 180
Диапозон круговых подач мм/двойной ход 0,01 – 1,2
Скорость вращения стола мин-1 0 — 5
Частота двойных ходов – плавная регулировка мин-1 110 — 1120
Радиальная подача мм/двойной ход 0,001 — 0,2
Комплектация
Фото и видео